செய்தி

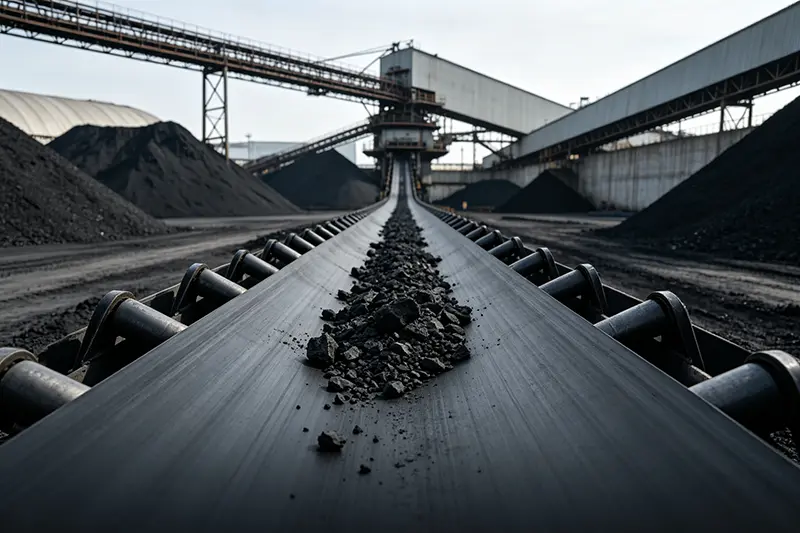
ரப்பர் கன்வேயர் பெல்ட்களின் உற்பத்தி செயல்முறை

I. மூலப்பொருள் தயாரிப்பு (தனிப்பயனாக்கப்பட்ட உருவாக்கம்)

முக்கிய மூலப்பொருட்களின் மூன்று பிரிவுகள் இயக்க நிலைமைகளுக்கு ஏற்ப துல்லியமாக விகிதாச்சாரத்தில் உள்ளன:

ரப்பர் மூலப்பொருட்கள்

அடிப்படை ரப்பர் (இயற்கை ரப்பர்/NR, SBR, EPDM, NBR) + வலுவூட்டும் முகவர்கள் (கார்பன் கருப்பு, சிலிக்கா) + வல்கனைசேஷன் சிஸ்டம் (சல்பர், முடுக்கிகள்) + செயல்பாட்டு சேர்க்கைகள் (ஆன்டிஆக்ஸிடன்ட்கள், உடைகள்-எதிர்ப்பு முகவர்கள், பிளாஸ்டிசைசர்கள்).

பயன்பாட்டினால் வேறுபடுத்தப்பட்டது: மேல் கவர் ரப்பர் (தேய்தல் மற்றும் தாக்க எதிர்ப்பு), கீழ் கவர் ரப்பர் (குறைந்த உராய்வு), மற்றும் கோர்/ஸ்கிம் ரப்பர் (குறிப்பாக சடலத்துடன் பிணைக்க).

சடலத்தின் அடிப்படை பொருட்கள்

ஃபேப்ரிக் கோர்: பாலியஸ்டர் (EP), நைலான் (NN), அல்லது பருத்தி கேன்வாஸ்; அதிக வலிமை, பல அடுக்கு சுமை தாங்கும் திறனை வழங்குகிறது.

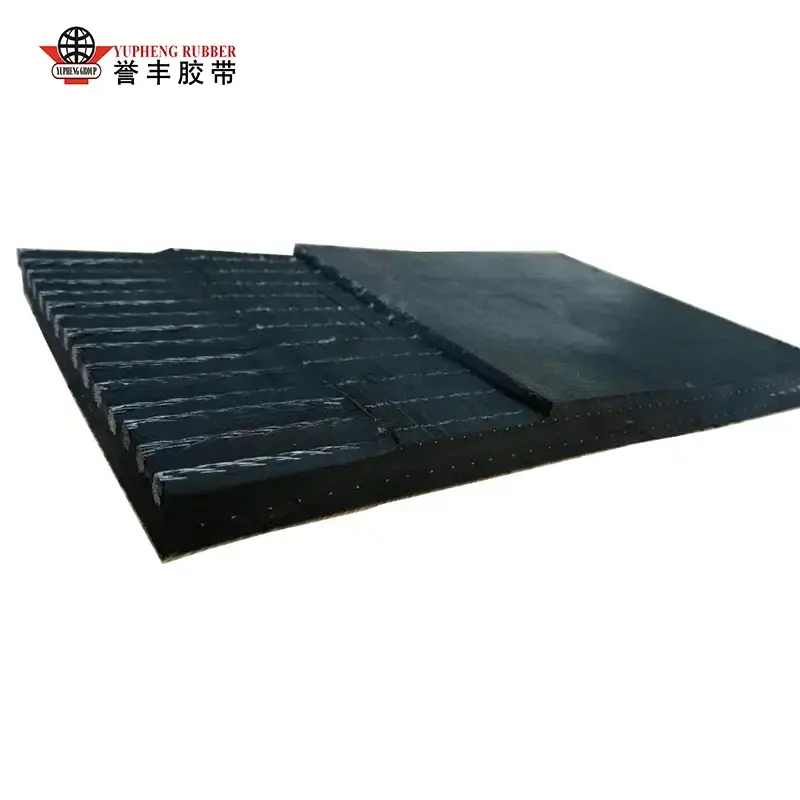
எஃகு தண்டு கோர்: கால்வனேற்றப்பட்ட எஃகு வடங்கள்; நீண்ட தூர, உயர் அழுத்த சுரங்கப் பயன்பாடுகளுக்காக வடிவமைக்கப்பட்டது.

பிணைப்பு முகவர்கள்

RFL டிப் கரைசல் (ரெசோர்சினோல்-ஃபார்மால்டிஹைட்-லேடெக்ஸ்): ரப்பர் மற்றும் துணி அல்லது எஃகு கயிறுகளுக்கு இடையே உள்ள சிதைவைத் தடுக்கிறது.


II. கலவை செயல்முறை (ரப்பர் கலவை தயாரித்தல்; அடிப்படை பண்புகளை தீர்மானிக்கிறது)

மூலப்பொருட்கள் எடைபோடப்பட்டு மூடப்பட்ட உள் கலவையில் கொடுக்கப்படுகின்றன; கலவையானது அதிக வெப்பநிலையில் (120-160°C) மற்றும் 10-15 நிமிடங்களுக்கு அதிக அழுத்தத்தில் நிகழ்கிறது மற்றும் கார்பன் பிளாக் மற்றும் சேர்க்கைகள் அடிப்படை ரப்பருக்குள் முழுமையாக சிதறடிக்கப்படுவதை உறுதிசெய்து, திரட்டுதல் அல்லது முன்கூட்டிய வல்கனைசேஷன் (உரித்தல்) ஆகியவற்றைத் தடுக்கிறது.

உட்புற அழுத்தங்களைத் தணிக்க மேலும் கலப்பதற்கும் குளிரூட்டுவதற்கும் கலவை திறந்த ஆலையில் வெளியேற்றப்படுகிறது.

ஒரு தாள் இயந்திரம் கலவையை நிலையான தடிமன் கொண்ட தாள்களாக அழுத்துகிறது; இவை குளிர்விக்கப்பட்டு, பிளாஸ்டிசிட்டியை நிலைப்படுத்த 4-24 மணி நேரம் ஓய்வெடுக்க/முதிர்ச்சியடைய அனுமதிக்கப்படுகின்றன.

மாதிரிகள் கடினத்தன்மை, இழுவிசை வலிமை மற்றும் ஒட்டுதல் வலிமைக்காக சோதிக்கப்படுகின்றன; தரமற்ற தொகுதிகள் மீண்டும் செயலாக்கப்படுகின்றன, அதே நேரத்தில் தகுதிவாய்ந்த தாள்கள் எதிர்கால பயன்பாட்டிற்காக வகை வாரியாக சேமிக்கப்படும்.


III. சடலத்திற்கு முன் சிகிச்சை (பிணைப்பு வலிமையை மேம்படுத்துவதற்கு முக்கியமானது)

1) துணி கேன்வாஸ் முன் சிகிச்சை

கேன்வாஸ் தட்டையானது மற்றும் அழிக்கப்பட்டது, பின்னர் RFL டிப் டேங்கில் மூழ்கி உலர்த்தப்படுகிறது; இது கேன்வாஸ் இழைகளின் மேற்பரப்பில் ஒரு பிணைப்புத் திரைப்படத்தை உருவாக்குகிறது. 2) ஸ்டீல் கேபிள் முன் சிகிச்சை

கால்வனேற்றப்பட்ட எஃகு கேபிள்கள் டிக்ரீசிங் மற்றும் டெரஸ்டிங்கிற்கு உட்படுகின்றன, அதைத் தொடர்ந்து பாஸ்பேட் ஒரு கடினமான பாஸ்பேட் அடுக்கை உருவாக்குகிறது, இது கோர் ரப்பருடன் ஊடுருவக்கூடிய ஒட்டுதலை கணிசமாக மேம்படுத்துகிறது; அடுத்த கட்டத்திற்கான தயாரிப்பில் அனைத்து கேபிள்களும் ஒரே மாதிரியான பதற்றத்தின் கீழ் நேராக்கப்படுகின்றன.


IV. காலெண்டரிங் + உருவாக்கம் (பச்சை பெல்ட்டை உருவாக்க அடுக்கு அசெம்பிளி)

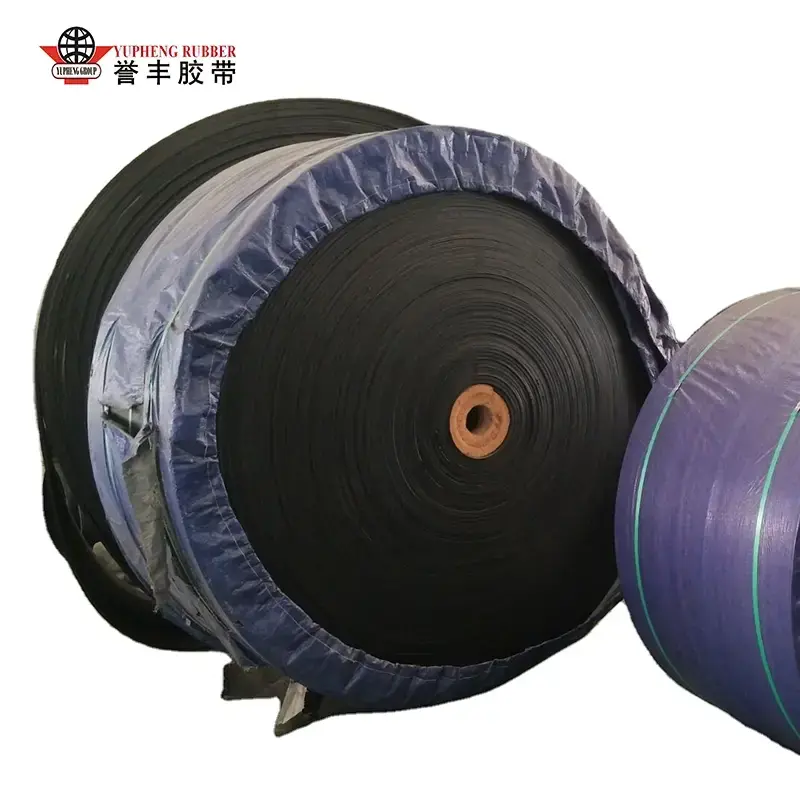
விருப்பம் A: Fabric-coreகன்வேயர் பெல்ட்உருவாகிறது

நான்கு-ரோல் காலண்டர் வழியாக ரப்பர் பூச்சு: முன்-சிகிச்சை செய்யப்பட்ட கேன்வாஸ் ஒரு நிலையான வேகத்தில் காலண்டரிங் ரோல்களின் வழியாக செல்கிறது, ஒற்றை அல்லது இரட்டை-பக்க ரப்பரைஸ் செய்யப்பட்ட துணியை உற்பத்தி செய்ய இருபுறமும் சமமாக கோர் ரப்பரின் மெல்லிய அடுக்கு பயன்படுத்தப்படுகிறது;

பல அடுக்கு அசெம்பிளி: ரப்பர் செய்யப்பட்ட துணி அடுக்குகள் சீரமைக்கப்பட்டு, வடிவமைப்பின் படி அடுக்கி வைக்கப்படுகின்றன (எ.கா., 3, 4, அல்லது 5 அடுக்குகள்), சிக்கிய காற்றை வெளியேற்ற அடுக்குகளுக்கு இடையில் கோர் ரப்பரின் மெல்லிய பூச்சு பயன்படுத்தப்படுகிறது;

கீழ் மற்றும் மேல் கவர் ரப்பர் அடுக்குகள் பயன்படுத்தப்படுகின்றன (மேல் அடுக்கு அணிய-எதிர்ப்பு உள்ளது), மற்றும் விளிம்பு ரப்பர் பக்கங்களை மூடுவதற்கு பயன்படுத்தப்படுகிறது;

குளிர் அழுத்தும் உருளைகள் காற்று குமிழ்கள் மற்றும் சுருக்கங்களை அகற்ற அசெம்பிளியை சுருக்கி, வல்கனைஸ் செய்யப்படாத பச்சை பெல்ட்டை உருவாக்குகின்றன.

விருப்பம் B: ஸ்டீல் கேபிள்-கோர் கன்வேயர் பெல்ட் உருவாக்கம் (அதிக வலிமை பயன்பாடு)

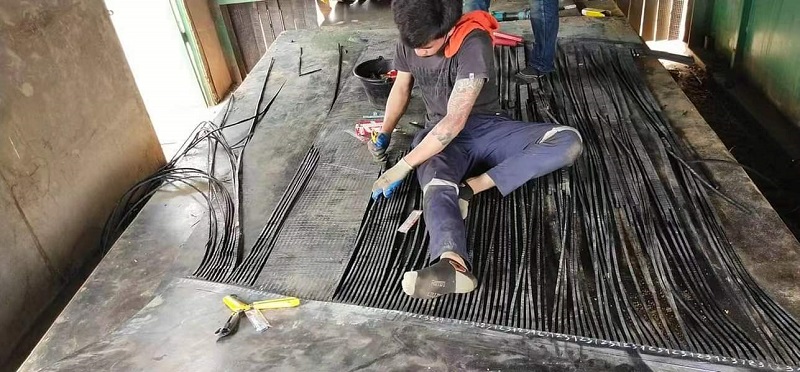
ஒரே மாதிரியான சுமை விநியோகத்தை உறுதி செய்வதற்காக பல எஃகு கேபிள்கள் சம இடைவெளியில் அமைக்கப்பட்டிருக்கும் மற்றும் உருவாக்கும் அட்டவணையில் நிலையான பதற்றம்;

மைய ரப்பரின் கீழ் அடுக்கு கீழே போடப்பட்டுள்ளது, கேபிள்கள் ரப்பரில் தட்டையாக உட்பொதிக்கப்படுகின்றன, மேலும் கேபிள்களுக்கு இடையே உள்ள இடைவெளிகளை நிரப்ப ஒரு இடைநிலை நிரப்பு ரப்பர் அடுக்கு பயன்படுத்தப்படுகிறது;

தடிமனான மேல் மற்றும் கீழ் கவர் ரப்பர் அடுக்குகள் மற்றும் பக்க விளிம்பு-சீலிங் ரப்பர் பயன்படுத்தப்படுகின்றன;

வெற்றிட குளிர் அழுத்தமானது அசெம்பிளியை ஒருங்கிணைக்கிறது, கேபிள்கள் மற்றும் ரப்பருக்கு இடையில் காற்று பாக்கெட்டுகள் அல்லது கொப்புளங்களை தடுக்கிறது.

சிறப்பு வழித்தோன்றல் தயாரிப்புகள்

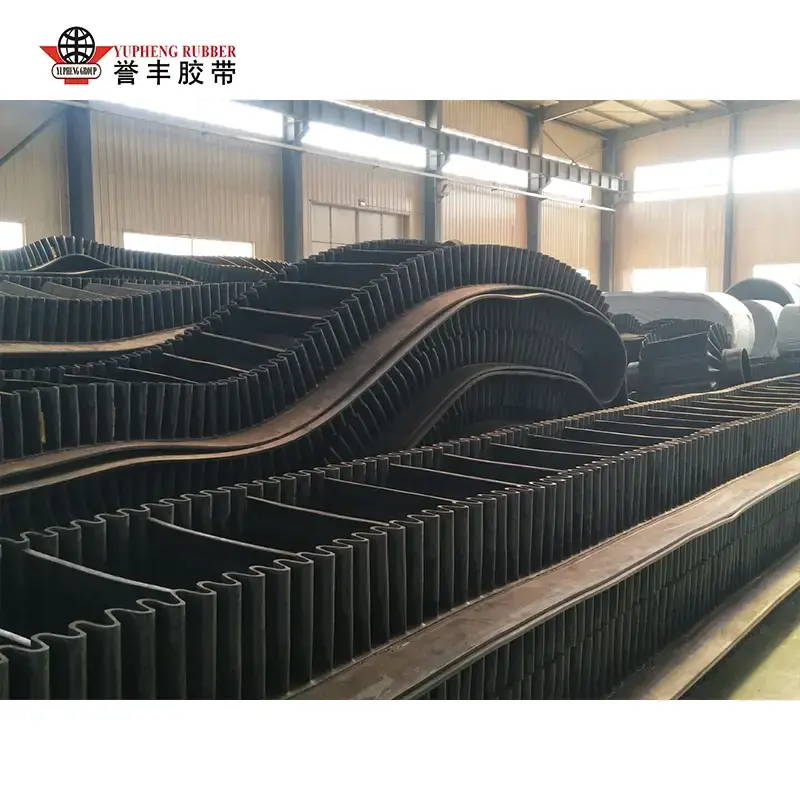
ஒருங்கிணைக்கப்பட்ட அரை-முடிக்கப்பட்ட எதிர்ப்பு சீட்டு அல்லது செங்குத்தான சாய்வை உருவாக்க பக்கச்சுவர்கள், கிளீட்கள் மற்றும் வடிவமைக்கப்பட்ட ரப்பர் தாள்கள் ஒரே நேரத்தில் நிறுவப்படுகின்றன.கன்வேயர் பெல்ட்கள். 


V. வல்கனைசேஷன் (கோர் க்யூரிங் செயல்முறை; நிரந்தர ரப்பர் குறுக்கு இணைப்பு)

வல்கனைசேஷன் என்பது "மென்மையான கச்சா ரப்பர் வெறுமையை" அதிக வலிமை கொண்ட முடிக்கப்பட்ட தயாரிப்பாக மாற்றும் முக்கியமான படியாகும். இரண்டு முக்கிய வகையான உபகரணங்கள் பயன்படுத்தப்படுகின்றன:

பிளாட்-பெட் வல்கனைசிங் பிரஸ் (தொகுப்பு செயல்முறை; சிறிய முதல் நடுத்தர அகலங்கள் அல்லது சிறப்பு பெல்ட்களுக்கு)

பெல்ட் வெற்று பல அடுக்கு சூடான தட்டுகளுக்கு இடையில் வைக்கப்படுகிறது. செயல்முறை நிலைமைகள்: வெப்பநிலை 140-160 ° C, அழுத்தம் 1.5-3 MPa, மற்றும் வல்கனைசேஷன் நேரம் தடிமன் பொறுத்து 15 முதல் 60 நிமிடங்கள் வரை. அதிக வெப்பநிலை மற்றும் அழுத்தத்தின் கீழ், ரப்பர் மூலக்கூறுகள் குறுக்கு-இணைப்பு, ரப்பர் அடுக்குகள் மற்றும் வலுவூட்டல் கட்டமைப்பை ஒன்றிணைக்கிறது.

தொடர்ச்சியான டிரம் வல்கனைசர் (நீண்ட தூர நிலையான பிளாட் பெல்ட்களின் வெகுஜன உற்பத்தி)

ஒரு எஃகு பெல்ட் தடையின்றி வல்கனைசேஷன் செய்வதற்காக ஒரு சூடான, அழுத்தப்பட்ட டிரம் மீது நிலையான வேகத்தில் பெல்ட்டை காலியாக இழுக்கிறது. இந்த முறை நீண்ட கன்வேயர் பெல்ட்களுக்கு (கிலோமீட்டர் நீளம்) ஏற்றது, சீரான தடிமன் மற்றும் பிரிவு மூட்டுகள் இல்லாததை உறுதி செய்கிறது.

வல்கனைசேஷனுக்குப் பிறகு, வெப்ப விரிவாக்கம் மற்றும் சுருக்கத்தால் ஏற்படும் விரிசல் அல்லது சிதைவைத் தடுக்க பெல்ட் மெதுவாக, படிப்படியாக குளிரூட்டும் செயல்முறைக்கு உட்படுகிறது.


VI. பிந்தைய செயலாக்கம் மற்றும் முடித்தல்

குளிரூட்டல் மற்றும் அமைத்தல்: காற்று அல்லது நீர் குளிர்ச்சியானது வெப்பநிலையை முழுவதுமாக குறைக்க மற்றும் உள் வல்கனைசேஷன் அழுத்தங்களை நீக்குகிறது;

எட்ஜ் டிரிம்மிங்: பெல்ட் அகலத்தை தரநிலையாக்க இரு பக்கங்களிலிருந்தும் அதிகப்படியான ஃபிளாஷ்/பர்களை அகற்றுதல்;

மேற்பரப்பு சிகிச்சை: அரைத்தல், மெருகூட்டுதல் மற்றும் குறியிடுதல் (அச்சிடும் மாதிரி, வலிமை மதிப்பீடு, விவரக்குறிப்புகள் மற்றும் உற்பத்தி தேதி);

சிறப்பு செயலாக்கம்: துளையிடல், குறிப்பிட்ட நீளத்திற்கு வெட்டுதல் மற்றும் தேவையான முடிக்கப்பட்ட மூட்டுகளை சூடான-பிளவு செய்தல்.


தொடர்புடைய செய்திகள்
எனக்கு ஒரு செய்தி அனுப்பு
செய்தி பரிந்துரைகள்
X
உங்களுக்கு சிறந்த உலாவல் அனுபவத்தை வழங்கவும், தள போக்குவரத்தை பகுப்பாய்வு செய்யவும் மற்றும் உள்ளடக்கத்தைத் தனிப்பயனாக்கவும் நாங்கள் குக்கீகளைப் பயன்படுத்துகிறோம். இந்தத் தளத்தைப் பயன்படுத்துவதன் மூலம், எங்கள் குக்கீகளைப் பயன்படுத்துவதை ஒப்புக்கொள்கிறீர்கள். தனியுரிமைக் கொள்கை
நிராகரிக்கவும்ஏற்றுக்கொள்